
التصنيع الذكي يعيد تشكيل مراقبة الجودة للأجزاء المطاطية المقولبة
حلقة تربط بين معالجة الإشارات، وقرارات الكاميرا، وقياسات المختبر، وأداء الأجزاء النهائية.
رفض نظام الرؤية تجويفًا للوميض. أظهرت سجلات الضغط أن انخفاض الضغط حدث قبل ثلاث دورات، لكن الصورة ومسار العملية ورقم دفعة المواد كانت جميعها في قواعد بيانات منفصلة. كان لدى المنشأة أنظمة أتمتة في كل موقع، لكن لا تزال تفتقر إلى طريقة موثوقة لربط ما حدث.
إذا ما تطورت صناعة المطاط من خلال ربط هذه السجلات لتصبح مفيدة، فإن مراقبة جودة المنتج ستتحسن. زيادة عدد أجهزة الاستشعار لا تعني بالضرورة تحسين القرارات، فالبيانات تبقى بيانات. ولكي يستفيد منها المشغلون، يجب أن تتضمن البيانات هوية الجزء، والمرجع الزمني، والحدود المعتمدة، والاستجابة.
لمحة عن التفتيش القديم
تاريخياً، كان فحص جودة المطاط المصبوب يتم يدوياً باستخدام عينات الفحص البصري، وفحص الأبعاد، وتقارير تحليل المواد النهائية. ورغم أن هذه الأساليب لا تزال مستخدمة على نطاق واسع، بل ومُقدّرة، إلا أن أحد عيوبها الرئيسية هو أن المشكلة لا تُكتشف إلا بعد مرور عدة دورات، ولا تُقدم سوى معلومات قليلة عن أسبابها.
تستطيع الأنظمة المتكاملة ربط التجويف، والدورة، ودفعة المركب، وظروف المعالجة، ونتائج الفحص، ودفعة التعبئة والتغليف. تدعم هذه المعلومات عملية الاحتواء وتساعد المهندسين على اختبار إشارة العملية التي تتنبأ بالعيوب.
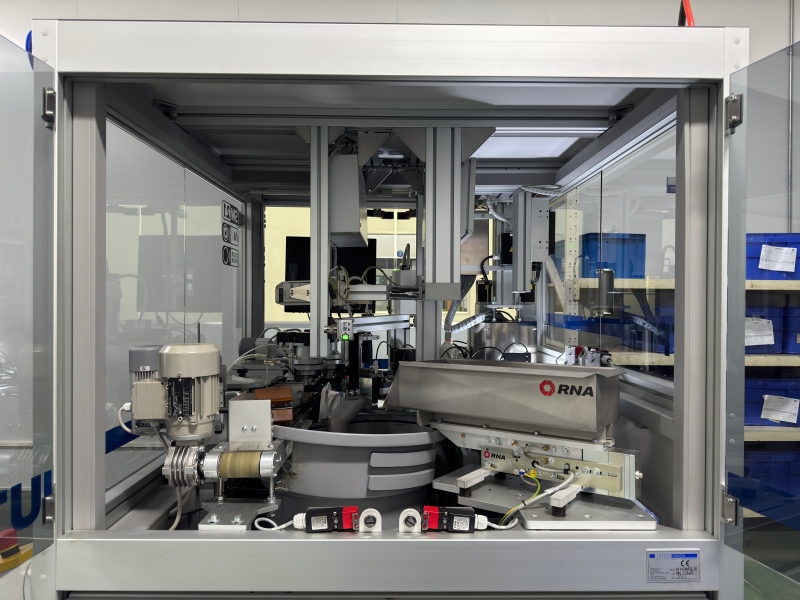
تُنشئ الكاميرا نظام قياس
يُمكن لفحص المطاط الآلي التحقق من وجود العيوب، وموقعها، وأبعادها، وزوائدها، وعيوب سطحها المرئية بسرعة الإنتاج. تُصعّب الأجزاء السوداء الناعمة، وأسطح القوالب العاكسة، والاتجاهات المتغيرة، عملية التصوير. وتُعدّ الإضاءة، والعرض، وعينات العيوب جزءًا من طريقة القياس.
قد لا يتعرف النموذج المدرب على الإنتاج المقبول على نوع نادر من التمزق أو التلوث. لذا، ينبغي أن تتضمن عملية التحقق من صحة النموذج عينات سليمة ومعيبة معروفة عبر مختلف التجاويف والألوان وحالات الأسطح وإعدادات المعدات. كما يجب وضع حدود منفصلة للقبول الخاطئ والرفض الخاطئ.
المعهد الوطني للمعايير والتكنولوجيا (NIST) يُنشئ بيئة اختبار
تستخدم خلية العمليات الروبوتية التعاونية التابعة للمعهد الوطني للمعايير والتكنولوجيا (NIST) الروبوتات، والناقلات، والكاميرات، وأجهزة الاستشعار، ومسجلات البيانات لدراسة مراقبة التصنيع المدعومة بالذكاء الاصطناعي. وتهدف هذه المنصة إلى استكشاف اكتشاف الحالات الشاذة ومنع أخطاء العمليات عبر عملية متعددة المراحل. [1]
يقوم نظام CROW بوضع علامات على قطع الزجاج وتنظيفها بدلاً من تشكيل المطاط، لذا فهو لا يُعدّ دليلاً على نتيجة فحص المطاط. تكمن قيمته في نموذج النظام: حيث يتم تقييم الإنتاج والفحص والمناولة وتبادل البيانات معًا قبل الوثوق بقرار الذكاء الاصطناعي.
حالة تصنيع حالية
تُسلط قصة نجاح برنامج تقييم أداء التصنيع التابع للمعهد الوطني للمعايير والتكنولوجيا (NIST MEP) لعام 2026 الضوء على تطبيق شركة CJB Industries لبرنامج بيانات آنية ونظام جديد لإدارة الجودة. ويشير المعهد إلى انخفاض بنسبة 51% في تكلفة حالات عدم المطابقة وزيادة بنسبة 20% في الطاقة الإنتاجية. [2]
شركة CJB هي شركة مصنعة للمواد الكيميائية، وليست شركة مصنعة للمطاط، ولا ينبغي اعتبار بياناتها نتائج متوقعة لمصنع آخر. توضح هذه الحالة كيف يمكن لبيانات تصنيع المطاط أن تدعم الجودة فقط عند تطوير عمليات جمع البيانات وعرضها وسير العمل واستخدامها من قبل الموظفين بشكل متكامل.
إشارات العملية تحتاج إلى معنى المنتج
قد يرتبط ضغط التجويف، ودرجة حرارة القالب، ووقت المعالجة، وموضع الحقن بنقص الحقن، أو وجود هواء محصور، أو تغير في الأبعاد. يجب تحديد هذا الارتباط بناءً على الأداة والمركب المستخدمين. قد يؤدي نسخ حد معين من قالب آخر إلى إنذارات غير دقيقة ولكنها غير ذات صلة.
ينبغي أن يحتفظ نظام مراقبة الجودة الرقمي للمطاط بالإشارات الخام أو الملخصة بشكل مناسب لفترة كافية لإجراء التحليل. كما ينبغي أن يحافظ نموذج البيانات على الوحدات، ومعايرة المستشعر، ومعدل أخذ العينات، ومراجعة الوصفة، ومزامنة الوقت.
يصل الخيط الرقمي إلى مرحلة الفحص
يربط مركز اختبار أنظمة التصنيع الذكية التابع للمعهد الوطني للمعايير والتكنولوجيا (NIST) بيانات التصميم والتصنيع والفحص والتحقق عبر سلسلة بيانات رقمية. يُعد هذا المرفق بيئة بحثية، ولا يفرض تصميمه استخدام حزمة برمجية تجارية محددة. [3]
في مجال مراقبة جودة المطاط المصبوب، يتمثل الهدف المماثل في وجود علاقة قابلة للتتبع بين خصائص الرسم، ومصدر العملية، وطريقة القياس، وقرار القبول. وعندما يتغير الرسم، يجب أن يتغير معه برنامج الفحص الصحيح وحدوده.
لا يزال للمراجعة البشرية دور محدد
يلاحظ المشغلون التلوث، وسلوك الإطلاق غير المعتاد، والأصوات التي قد لا تكون موجودة في نموذج المستشعر. يجب أن يلتقط النظام الذكي هذه الملاحظات مع سياق الدفعة والدورة. كما يجب أن يوضح سبب رفض القطعة وكيفية طلب مراجعتها.
يتطلب فحص المطاط الآلي عملية تجاوز مُحكمة. يجب أن يسجل القبول اليدوي الصورة، ونوع العيب، وجهة اتخاذ القرار، والتصرف. وإلا، ستصبح البيانات المستخدمة لتدريب النموذج في المستقبل غير موثوقة.
التحقق من صحة حلقة الجودة
ابدأ بنمط فشل واحد مكلف أو ذي صلة بالسلامة. حدد العيب وعواقبه الوظيفية، واجمع عينات تمثيلية، وتحقق من صحة القياس، وقم بتوصيل إشارات العملية، واختبر خطة الاستجابة خلال تجربة مضبوطة.
تأكد من صحة النتائج المختارة من خلال الاختبارات المعملية واختبارات المنتج النهائي. قد تكشف الكاميرا عن موضع الخرزة، لكنها لا تثبت أداء منع التسرب. قد يتنبأ نموذج العملية بسلوك المعالجة، لكنه لا يغني عن اختبارات التقادم والضغط والالتصاق المطلوبة.
ينبغي أن تختبر مراجعة ثانية لتصنيع المطاط الذكي أعطال البيانات نفسها. فغياب الطوابع الزمنية، أو استبدال الكاميرا، أو انحراف المستشعر، أو انقطاع الشبكة، كلها أمور تتطلب استجابات آمنة. ولا ينبغي أن يستمر الإنتاج إلى أجل غير مسمى بناءً على افتراض غير مؤكد بأن نظام الجودة يراقب الوضع.
تُعدّ صيانة النموذج جزءًا لا يتجزأ من خطة التحكم. فالتغييرات في الإضاءة، أو العدسات، أو لون القطعة، أو تشطيب القالب، أو عدد العيوب، قد تُقلّل من دقة الفحص. لذا، يجب الاتفاق على معايير إعادة التحقق وعينات الاختبار المحفوظة قبل إطلاق النظام.
يؤثر الأمن السيبراني والتحكم في الوصول أيضًا على موثوقية السجلات. يجب أن تُظهر حدود الوصفات وعتبات الفحص وسجلات التصرف التغييرات المصرح بها. تحتاج النسخ الاحتياطية إلى اختبار استعادة حتى لا يؤدي عطل في نظام البيانات إلى محو الأدلة المطلوبة للإفراج عن الشحنة.
بإمكان ييدا مناقشة مراقبة الجودة الرقمية للمطاط عندما يحدد العميل العيوب الحرجة، وحدود القبول، وعمق التتبع، والمخاطر الوظيفية. تساعد هذه المدخلات في ربط بيانات تصنيع المطاط بالقرارات التي تحمي القطعة المصبوبة المُسلّمة.



